Your cart
No hay más artículos en su carrito
- General
- 79 views
Pulir acero inoxidable correctamente requiere algo más que utilizar una pasta de pulido y una máquina. Para conseguir una superficie uniforme, sin arañazos ni marcas visibles, es necesario trabajar por etapas: corregir primero los defectos, afinar progresivamente la superficie y aplicar después el acabado final.
El proceso cambia según el estado inicial de la pieza y el resultado que se quiera conseguir. No se trabaja igual sobre un cordón de soldadura o un arañazo profundo que sobre una superficie ya uniforme a la que simplemente se quiere devolver el satinado o conseguir un acabado espejo.
También es importante controlar la presión y la temperatura durante todo el proceso y utilizar abrasivos y herramientas destinados exclusivamente al acero inoxidable. Una mala elección del disco o saltarse etapas puede dejar rayas difíciles de eliminar, deformar la superficie o provocar contaminación con partículas de otros metales.
Cómo pulir acero inoxidable paso a paso
1. Comprobar el estado de la superficie y elegir el acabado
Antes de empezar hay que determinar dos cosas: qué defectos presenta la pieza y qué acabado queremos conseguir.
Si existen cordones de soldadura, rebabas o arañazos profundos será necesario comenzar con una fase de desbaste. Si la superficie ya es relativamente uniforme, se puede partir de un abrasivo más fino.
También conviene identificar el acabado original. En un acero inoxidable satinado, por ejemplo, será necesario reproducir la dirección del grano existente. Si el objetivo es conseguir un acabado espejo, habrá que seguir afinando la superficie hasta eliminar cualquier patrón de rayado visible antes de comenzar el pulido final.
La regla más útil es sencilla: utilizar el abrasivo menos agresivo capaz de eliminar el defecto. Empezar con un grano demasiado grueso genera nuevas rayas que después habrá que eliminar.
2. Limpiar bien la pieza a trabajar
Antes de lijar o pulir hay que eliminar grasa, polvo, adhesivos y cualquier residuo de la superficie. Trabajar sobre una pieza sucia reduce la eficacia del abrasivo y aumenta la posibilidad de introducir nuevas marcas.
Hay otro aspecto especialmente importante cuando se trabaja con acero inoxidable: la contaminación cruzada.
Los discos, bandas, cepillos, platos o paños utilizados anteriormente sobre acero al carbono pueden transferir partículas férricas a la superficie del inoxidable. Estas partículas pueden oxidarse posteriormente y provocar pequeños puntos de corrosión.
Por este motivo, los consumibles destinados al acero inoxidable deberían utilizarse exclusivamente sobre este material y almacenarse separados del resto.
3. Eliminar soldaduras, arañazos y defectos
Cuando existen cordones de soldadura o daños importantes, el primer objetivo no es conseguir brillo, sino nivelar la superficie.
Pueden utilizarse discos de láminas, discos de fibra u otros abrasivos compatibles con acero inoxidable, escogiendo el grano según la profundidad del defecto.
Hay que evitar trabajar únicamente sobre el punto más alto utilizando el canto del disco. Aunque el defecto desaparezca, podemos crear una depresión que será todavía más evidente cuando la pieza alcance un acabado fino o brillante.
Es preferible trabajar sobre una zona ligeramente más amplia, realizando pasadas regulares y manteniendo la herramienta en movimiento.
En chapas finas, cantos y zonas pequeñas conviene extremar el control de la presión y del calor. Insistir demasiado tiempo sobre un mismo punto puede alterar el color del acero o incluso deformar la pieza.
4. Afinar progresivamente la superficie
Después del desbaste comienza una de las fases más importantes: eliminar las rayas generadas por el abrasivo anterior.
No existe una secuencia de granos válida para cualquier pieza, porque depende del defecto inicial, el abrasivo utilizado y el acabado buscado. Lo importante es que cada etapa elimine completamente las marcas de la anterior antes de pasar a un abrasivo más fino.
Como referencia orientativa:
| Estado de la superficie | Abrasivo orientativo | Objetivo |
|---|---|---|
| Soldadura o defecto profundo | P60-P80 | Desbaste y nivelación |
| Arañazos medios | P120-P180 | Eliminar marcas del desbaste |
| Superficie bastante uniforme | P240-P320 | Afinado |
| Preparación de acabado fino | P320-P400 o sistemas equivalentes | Reducir el patrón de rayado |
| Acabado satinado | Abrasivo no tejido del grado adecuado | Crear una textura uniforme |
| Acabado espejo | Afinado fino + disco de pulido y pasta | Obtener brillo elevado |
Estos valores deben tomarse como orientación. La secuencia correcta depende del sistema abrasivo utilizado y siempre deben respetarse las recomendaciones del fabricante.
Un truco útil durante el afinado es variar ligeramente la dirección del lijado entre una etapa y la siguiente. Así resulta más sencillo comprobar cuándo han desaparecido completamente las rayas generadas en el paso anterior.
Entre cada fase hay que limpiar la superficie y retirar cualquier resto abrasivo. Un único grano grueso atrapado bajo un disco fino puede producir una raya nueva sobre una superficie que ya estaba prácticamente terminada.
Qué herramienta utilizar para pulir acero inoxidable
Para trabajos profesionales sobre superficies medianas o grandes suele utilizarse una amoladora o pulidora con regulación de velocidad, ya que las distintas etapas no necesariamente trabajan en las mismas condiciones.
La herramienta debe elegirse también en función de la geometría de la pieza. Una superficie plana permite utilizar discos convencionales, mientras que tubos, perfiles, radios o zonas de difícil acceso pueden necesitar bandas o soportes más flexibles.
Independientemente de la máquina utilizada, nunca debe superarse la velocidad máxima indicada por el fabricante del consumible.
Cómo pulir acero inoxidable sin dejar rayas
Buena parte de los problemas que aparecen durante el pulido no se deben al producto utilizado, sino a errores durante el proceso.
No saltarse demasiados granos
Pasar de un abrasivo muy grueso directamente a uno demasiado fino dificulta enormemente eliminar las rayas del paso anterior.
Cada etapa debe preparar la superficie para la siguiente.
Limpiar entre una fase y otra
El polvo y los restos abrasivos deben retirarse antes de cambiar de grano. También conviene utilizar discos, paños y soportes diferentes para cada compuesto de pulido.
No utilizar abrasivos contaminados
Los útiles utilizados sobre acero convencional no deberían reutilizarse sobre inoxidable. La contaminación férrica puede acabar provocando puntos de oxidación sobre la pieza.
No aplicar una presión excesiva
Presionar más no significa necesariamente trabajar más rápido.
Una presión excesiva aumenta la temperatura, desgasta antes el abrasivo, puede redondear aristas y dificulta conseguir un acabado uniforme.
Cuando un disco ha perdido capacidad de corte, lo correcto suele ser sustituirlo en lugar de intentar compensarlo aplicando más fuerza.
Mantener la herramienta en movimiento
Detener el abrasivo demasiado tiempo en una misma zona puede generar diferencias de textura, calentamiento o pequeñas depresiones.
En superficies grandes es preferible trabajar mediante pasadas solapadas, intentando mantener siempre un ritmo similar.
Errores habituales al pulir acero inoxidable
Algunos errores se repiten especialmente en trabajos de pulido y acabado:
- empezar con un abrasivo mucho más agresivo de lo necesario;
- intentar eliminar arañazos profundos directamente con pasta de pulir;
- pasar al siguiente grano antes de eliminar completamente la raya anterior;
- utilizar el mismo disco sobre acero al carbono y acero inoxidable;
- trabajar con abrasivos excesivamente gastados;
- aplicar demasiada presión sobre la superficie;
- no controlar la temperatura de la pieza;
- mezclar diferentes pastas utilizando el mismo disco o paño;
- trabajar sin respetar la dirección del grano en superficies satinadas.
Corregir cualquiera de estos problemas cuando la pieza ya está prácticamente terminada suele implicar retroceder varias etapas. Por eso es mejor revisar la superficie después de cada fase antes de continuar.
Cómo comprobar el resultado final
Una vez terminado el pulido, la pieza debe limpiarse completamente para retirar restos de pasta, polvo o material abrasivo.
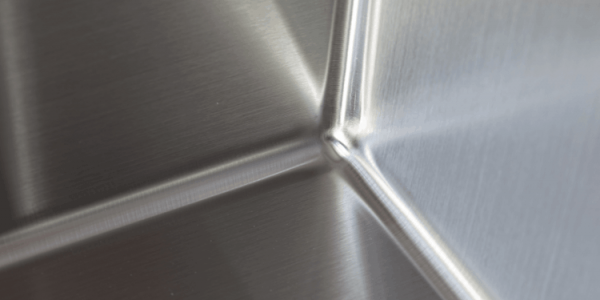
Después conviene revisar la superficie con iluminación frontal y lateral y observarla desde diferentes ángulos. La luz rasante permite detectar rayas, cambios de textura, halos y pequeñas irregularidades que pueden pasar desapercibidas con una iluminación directa.
En un acabado satinado hay que comprobar especialmente que el grano mantiene una dirección y una textura homogéneas.
En un acabado espejo, la superficie debería presentar un brillo uniforme y no mostrar arañazos evidentes ni hologramas.
Cuando la pieza deba cumplir una rugosidad o una especificación superficial concreta, la inspección visual no es suficiente y deberá utilizarse el método de medición establecido para ese trabajo.
Preguntas frecuentes
¿Con qué grano empezar a pulir?
Depende del estado inicial de la superficie. Un cordón de soldadura o un arañazo profundo pueden requerir un abrasivo grueso, mientras que una pieza en buen estado puede comenzar directamente con granos intermedios o finos. Hay que utilizar siempre el abrasivo menos agresivo capaz de eliminar el defecto.
¿Qué disco se utiliza para pulir acero inoxidable?
No existe un único disco para todo el proceso. Los discos de láminas o fibra pueden utilizarse para el desbaste y la eliminación de defectos, los abrasivos no tejidos para el afinado y satinado, y los discos de fieltro o soportes de pulido junto con una pasta adecuada para conseguir acabados de alto brillo.
¿Cómo conseguir un acabado espejo en acero inoxidable?
Primero hay que eliminar cualquier defecto y afinar progresivamente la superficie hasta que no queden rayas profundas. Solo después se realiza el pulido final con un soporte de pulido y un compuesto adecuado. Cuanto mejor sea la preparación previa, mejor será el acabado espejo.
¿Cómo conseguir un acabado satinado en acero inoxidable?
El acabado satinado se caracteriza por presentar un patrón de rayado fino, homogéneo y normalmente direccional. Antes de generar esa textura es necesario haber eliminado los defectos profundos. Un disco de acabado no debe utilizarse para ocultar una preparación deficiente: si debajo quedan arañazos o desniveles, seguirán siendo visibles.
Para conseguir un satinado uniforme pueden utilizarse abrasivos no tejidos o sistemas específicos de acondicionamiento de superficies. La última pasada es especialmente importante. Debe hacerse siempre en el mismo sentido, manteniendo una presión, velocidad de avance y solapamiento similares en toda la pieza.
Si estamos reparando únicamente una zona de una superficie ya satinada, el objetivo debe ser reproducir lo máximo posible la textura, el grano y la dirección del acabado original.
¿Por qué aparecen rayas después de pulir?
Las causas más frecuentes son haber saltado demasiadas etapas de abrasivo, no haber eliminado completamente las marcas anteriores, utilizar un disco contaminado o dejar partículas gruesas sobre la superficie al cambiar de grano.
¿Se puede pulir acero inoxidable a mano?
Sí, especialmente en piezas pequeñas, zonas de difícil acceso o defectos poco profundos. Sin embargo, conseguir un acabado homogéneo sobre superficies grandes requiere más tiempo y resulta más sencillo utilizando herramientas y abrasivos adecuados.
¿Puedo utilizar los mismos discos para acero y acero inoxidable?
No es recomendable. Un disco utilizado sobre acero al carbono puede transferir partículas férricas al inoxidable y favorecer posteriormente la aparición de puntos de oxidación. Lo adecuado es reservar consumibles específicos para trabajar exclusivamente con acero inoxidable.